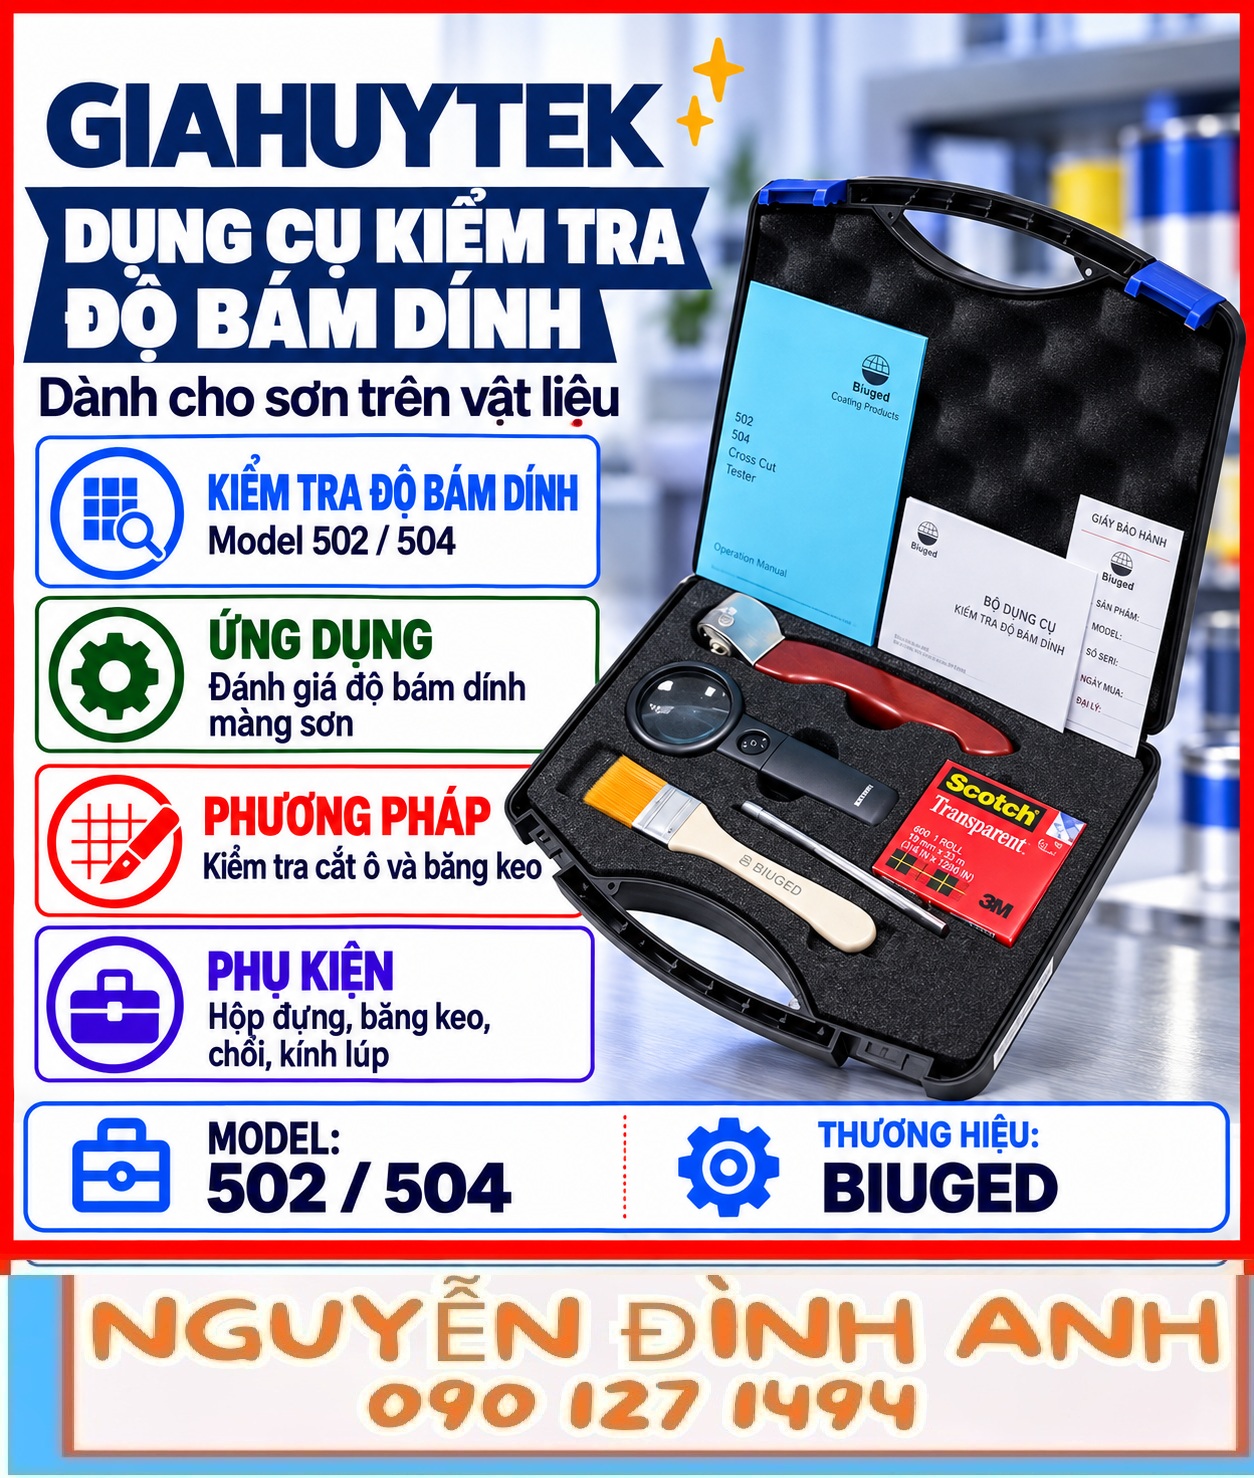
Ghi “cấp 1” nhưng thiếu tên tiêu chuẩn khiến báo cáo bám dính sơn khó diễn giải. Thử bám dính sơn với Biuged BGD 502, BGD 504 cần xác định phương pháp và thang phân loại ngay trước khi thao tác.
Chốt phương pháp trước, chọn dao sau
Đối chiếu phạm vi áp dụng của tiêu chuẩn với nền vật liệu và hệ sơn. Chiều dày màng khô là căn cứ để chọn khoảng cách răng dao; không nhầm milimét khoảng cách cắt với đơn vị chiều dày lớp phủ.
BGD 502 và BGD 504 trong phép cắt ô
| Model | Vận hành | Đầu dao |
|---|---|---|
| BGD 502 | Thủ công | Nhiều mặt cắt làm việc |
| BGD 504 | Thủ công | Một mặt cắt làm việc |
Trình tự thao tác cần kiểm soát
Chuẩn bị mẫu và đường cắt
Đảm bảo sơn đóng rắn, mẫu sạch và được cố định. Kiểm tra độ sắc, kéo dao với lực ổn định xuyên lớp phủ đến nền. Lượt cắt thứ hai vuông góc lượt đầu để hình thành lưới.
Xử lý và chấm kết quả
Quét nhẹ vụn sơn. Nếu phương pháp có băng dính, dùng đúng vật tư và trình tự dán, bóc quy định. Quan sát bằng kính lúp rồi đối chiếu thang của tiêu chuẩn áp dụng; không gán cấp ISO thành cấp ASTM tương đương một cách tùy ý.
Tên tiêu chuẩn phải đi cùng phiên bản áp dụng
Một phòng thử cần biết tài liệu nào đang được dùng, không chỉ ghi chữ ISO hoặc ASTM trong báo cáo. Phiên bản tiêu chuẩn và yêu cầu của hợp đồng giúp xác định phạm vi mẫu, cách thao tác và cách phân loại. Trước ca thử, đối chiếu bản tài liệu được đơn vị kiểm soát. Hướng dẫn ngắn trên bài viết giúp hiểu trình tự, nhưng không thay toàn bộ điều kiện của tiêu chuẩn. Khi một yêu cầu chưa rõ, làm rõ trong quy trình trước khi dùng kết quả để quyết định chất lượng.
Kiểm tra phạm vi mẫu trước khi áp dụng
Nền vật liệu, chiều dày lớp phủ và cấu trúc nhiều lớp có thể ảnh hưởng đến khả năng áp dụng phương pháp. Không mặc định mọi bề mặt sơn đều phù hợp phép cắt ô. Với mẫu mềm, cong hoặc không thể gá ổn định, cần xem lại yêu cầu và phương án chuẩn bị mẫu. Ghi rõ nếu sử dụng tấm đại diện cho quá trình sản xuất. Một phép thử làm đúng thao tác nhưng ngoài phạm vi áp dụng không thể được báo như kết quả đáp ứng tiêu chuẩn mà không nêu giới hạn.
Thống nhất đơn vị và cấu hình cắt
Ghi chiều dày màng khô bằng đơn vị rõ ràng, tách khỏi chiều dày nền và khoảng cách giữa răng dao. Chọn cấu hình theo tài liệu áp dụng, gồm khoảng cách răng và số đường cắt khi có yêu cầu. Kiểm tra mã đầu dao thực tế trước thử, không dựa vào tên chung của bộ BGD 502 hoặc BGD 504. Nếu báo cáo cần truy xuất dụng cụ, ghi thêm mã quản lý bộ và tình trạng cạnh làm việc. Cách ghi này giúp tránh nhầm cấu hình giữa các mẫu khác nhau.
Tính hợp lệ của vùng cắt là bước bắt buộc
Hai lượt cắt cần giao nhau theo hướng quy định, xuyên lớp phủ đến nền và không bị sai lệch do mẫu trượt hay dao hư. Kiểm tra ngay sau khi tạo lưới. Khi đường cắt không đạt, lưu lý do và thử lại ở vị trí mới theo kế hoạch. Không tự sửa bằng cách kéo dao nhiều lần trên một rãnh rồi chấm vùng đó. Kết quả bất lợi của một vùng thử hợp lệ khác với ô lưới phải loại vì sai thao tác; hai trường hợp cần được ghi riêng.
Đối chiếu đúng cách xử lý vùng lưới
Việc quét vụn, sử dụng băng dính và đọc kết quả phải theo phương pháp đã chọn. Không ghép một cách bóc băng nhớ từ tài liệu khác vào quy trình hiện tại. Chuẩn bị vật tư trước ca thử, kiểm tra tình trạng và ghi nhận khi thay đổi. Nếu thao tác thực tế có sai lệch so với yêu cầu, báo rõ và xử lý theo quy trình chất lượng. Cấp phân loại chỉ có ý nghĩa khi người đọc biết vùng thử đã được tạo và xử lý trong điều kiện nào.
Trình bày phân loại mà không đảo ý nghĩa
Các hệ thang phân loại có cách đánh số và tiêu chí riêng. Khi ghi cấp, đặt tên phương pháp ngay cạnh kết quả, không dùng một con số tách rời. Không chuyển cấp giữa ISO và ASTM bằng suy luận nếu hồ sơ không có căn cứ cho việc đó. Nếu cần kết luận đạt hay không, so với tiêu chí chấp nhận đã thống nhất cho cùng phương pháp. Lưu ảnh ô lưới giúp người khác kiểm tra lại, nhưng ảnh không thay phần ghi tiêu chuẩn và điều kiện thử.
Những thông tin nên kiểm tra trước khi ký báo cáo
Đối chiếu mã mẫu với ảnh, cấu hình dao với phiếu thiết bị, chiều dày với vùng đo và cấp với đúng thang phân loại. Kiểm tra thời gian đóng rắn, điều kiện môi trường cùng các sai lệch đã được ghi nhận. Nếu dùng nhiều vùng thử, thể hiện kết quả theo cách quy định thay vì tự chọn một vùng đại diện. Nêu đúng rằng đây là đánh giá cắt ô, không phải giá trị lực kéo bật. Hồ sơ rõ ràng giúp bên nhận hiểu được phạm vi và căn cứ của kết luận.
Thông tin tối thiểu trong biên bản
- Tên, phiên bản tiêu chuẩn và tiêu chí chấp nhận.
- Mã mẫu, vật liệu nền và chiều dày màng khô.
- Cấu hình dao, điều kiện thử, ảnh và kết quả.
Phép cắt ô là đánh giá phân loại, không thay thế phép đo lực kéo bật. Cần chọn bộ Biuged cho phương pháp đang áp dụng? Gửi yêu cầu thử cho Gia Huy để được tư vấn cấu hình.