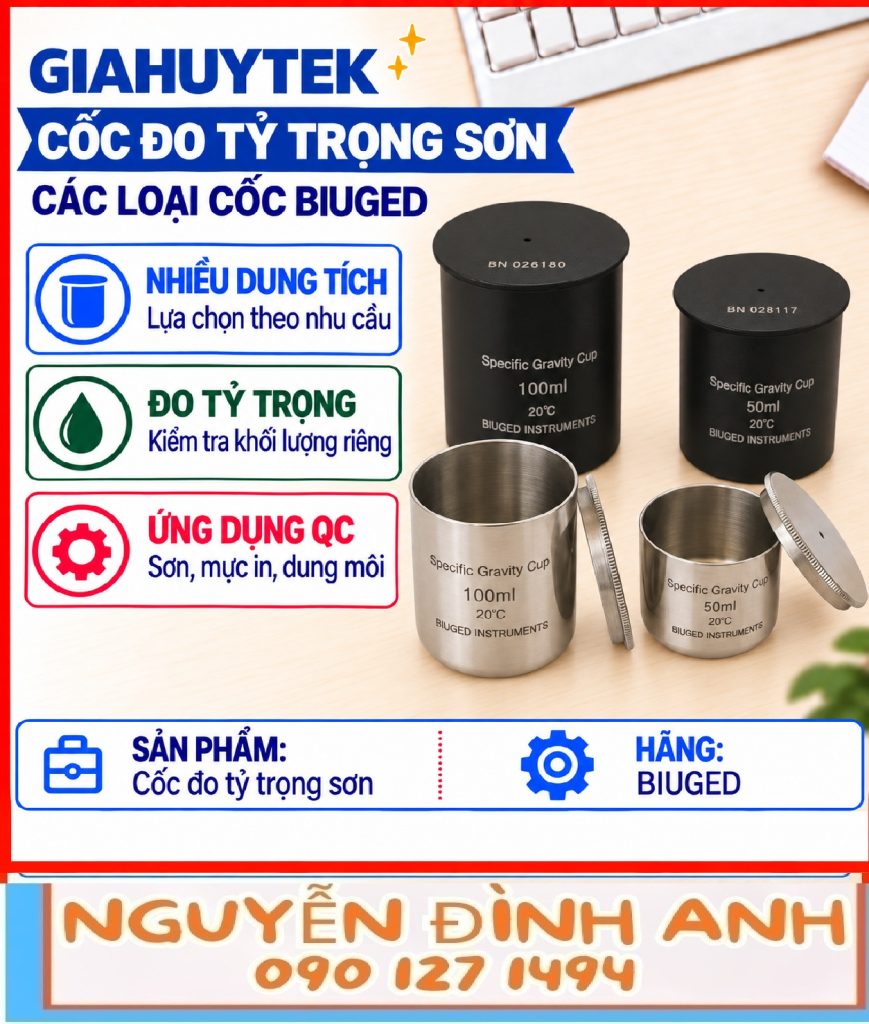
Hướng dẫn chi tiết cách sử dụng cốc đo tỷ trọng sơn trong phòng thí nghiệm và sản xuất. Bí quyết đo chính xác, tránh bọt khí và sai số cho kỹ thuật viên QC.
Sai số tỷ trọng trong sản xuất sơn không chỉ là con số, nó là nguyên nhân khiến màu sắc bị lệch, độ phủ không đạt và lãng phí hàng tấn nguyên liệu. Bạn đã bao giờ thắc mắc tại sao cùng một công thức nhưng mỗi mẻ lại có trọng lượng khác nhau? Câu trả lời nằm ở kỹ thuật sử dụng cốc đo tỷ trọng sơn. Bài viết này sẽ hướng dẫn bạn quy trình chuẩn từ phòng Lab đến xưởng sản xuất để kiểm soát chất lượng tuyệt đối.
1. Tại sao phải đo tỷ trọng sơn và dung môi?
Tỷ trọng (khối lượng riêng) là chỉ số “sống còn” để xác định thành phần của sơn có được pha trộn đúng tỷ lệ hay không.
- Kiểm soát chất lượng (QC): Đảm bảo tính đồng nhất giữa mẻ trước và mẻ sau.
- Phát hiện lỗi: Nếu tỷ trọng thấp hơn mức cho phép, có thể mẫu đang bị lẫn quá nhiều bọt khí hoặc thiếu bột độn.
- Quy đổi đơn vị: Giúp chuyển đổi chính xác từ khối lượng (kg) sang thể tích (lít) khi đóng gói bao bì.
2. Chuẩn bị trước khi đo: Đừng để sai số từ bước đầu
Sai số thường không đến từ thiết bị đắt tiền hay rẻ tiền, mà đến từ khâu chuẩn bị.
- Kiểm tra thiết bị: Cốc đo phải sạch tuyệt đối, khô ráo và không được móp méo. Một vết lõm nhỏ trên vỏ cốc inox cũng làm thay đổi dung tích thực tế.
- Hiệu chuẩn cân: Sử dụng cân điện tử có độ chính xác tối thiểu 0.01g. Hãy đảm bảo cân đặt trên mặt phẳng ổn định, không có gió lùa.
- Xử lý mẫu: Khuấy đều sơn để các thành phần phân bố đồng nhất. Lưu ý: Khuấy nhẹ tay theo một chiều để tránh cuốn thêm bọt khí vào mẫu – đây là “kẻ thù” số 1 làm sai lệch kết quả.
- Nhiệt độ: Tỷ trọng thay đổi theo nhiệt độ. Hãy để mẫu và cốc đạt nhiệt độ tiêu chuẩn (thường là 25∘C) trước khi tiến hành.
3. Quy trình 4 bước sử dụng cốc đo tỷ trọng chuẩn ISO
Hãy tuân thủ quy trình dưới đây để có kết quả chính xác nhất:
Bước 1: Xác định khối lượng cốc rỗng
Đặt cốc và nắp lên cân. Ghi lại khối lượng (M1). Đừng quên trừ bì (Tare) hoặc ghi chép cẩn thận nếu bạn đo nhiều mẫu cùng lúc.
Bước 2: Rót mẫu vào cốc
Rót sơn hoặc dung môi từ từ vào cốc. Nên rót hơi tràn nhẹ qua miệng cốc. Mục tiêu là không để lại bất kỳ khoảng trống không khí nào bên trong.
Bước 3: Đậy nắp và làm sạch
Đậy nắp từ từ để phần sơn thừa thoát ra ngoài qua lỗ nhỏ trên nắp. Dùng khăn mềm và dung môi phù hợp lau sạch toàn bộ phần sơn bám bên ngoài vỏ cốc và nắp. Bước này cực kỳ quan trọng, sơn dính bên ngoài sẽ làm tăng khối lượng ảo.
Bước 4: Cân và tính toán
Đặt cốc chứa mẫu lên cân để lấy khối lượng tổng (M2).
Công thức tính tỷ trọng (ρ):
ρ=VM2−M1
Trong đó: VVV là dung tích định danh của cốc (thường là 50ml hoặc 100ml).
4. Bảng so sánh các loại cốc đo tỷ trọng phổ biến
| Loại cốc | Chất liệu | Ưu điểm | Ứng dụng tốt nhất |
|---|---|---|---|
| Cốc Inox (Stainless Steel) | Thép không gỉ | Bền, chống ăn mòn, dễ vệ sinh, độ chính xác cao nhất. | Phòng thí nghiệm, sơn công nghiệp, dung môi mạnh. |
| Cốc Nhôm (Aluminum) | Hợp kim nhôm | Nhẹ, giá thành rẻ hơn. | Kiểm tra nhanh tại xưởng sản xuất, sơn nước. |
5. Lưu ý “sống còn” khi sử dụng trong sản xuất thực tế
Trong môi trường sản xuất áp lực cao, kỹ thuật viên thường dễ mắc các lỗi sau:
- Tốc độ bay hơi: Với các loại dung môi hoặc sơn thơm, thao tác cân phải cực nhanh. Dung môi bay hơi sẽ làm khối lượng giảm dần ngay trên bàn cân.
- Vệ sinh ngay lập tức: Sơn khô lại trong lỗ thoát khí của nắp cốc sẽ biến chiếc cốc đắt tiền thành phế liệu. Hãy ngâm và rửa cốc bằng dung môi tương thích ngay sau khi đo.
- Kiểm tra bọt khí: Nếu kết quả tỷ trọng thấp bất thường, hãy kiểm tra xem sơn có bị “ngậm khí” do máy khuấy tốc độ cao hay không. Nếu có, cần để mẫu nghỉ hoặc dùng máy khử bọt chân không trước khi đo.
Kết luận
Sử dụng cốc đo tỷ trọng không khó, nhưng đòi hỏi sự tỉ mỉ và tính kỷ luật trong thao tác. Một kết quả đo chính xác là nền tảng để bạn tự tin xuất xưởng những mẻ sơn chất lượng nhất.
Bạn đang tìm kiếm các loại dụng cụ kiểm tra ngành sơn chuẩn ISO?
👉 [Liên hệ ngay với đội ngũ kỹ thuật của chúng tôi để được tư vấn loại cốc đo phù hợp nhất với loại sơn của bạn!]
